
晶圆转面板级封装,困难重重
先进封装从晶圆转向面板,乍看之下似乎只是几何尺寸问题。面向AI和高性能计算的大型封装越来越多地采用矩形结构,但其下方承载的300mm晶圆仍是圆形。随着封装尺寸变大,大量昂贵工艺都会落在圆形晶圆的边缘区域,这部分区域无法用来制作有效芯片。
面板则可以把这部分空间利用起来。在同一个工艺周期内,一块面板能够容纳更多大型封装;而且和晶圆不同,面板的尺寸不会对方形、矩形封装的大小形成硬性限制。对于持续增大的先进封装而言,这一成本优势很难被忽视。
但半导体封测行业数十年积累的工艺体系都是围绕晶圆建立,而非面板。设备、材料、工艺配方、传输系统、工艺控制方案,全部基于圆形工件的几何特征与力学特性开发。
ASE高性能计算先进扇出封装开发技术总监Teck Chong Lee在近期演讲中表示:“在600mm面板上做组装的风险很高,目前我们还没有全套适配该工艺的设备。其中一个可行方案是:先在600mm大尺寸面板上完成中介层制备,再将其切割成四块,后续再开展组装与C4工艺。这种方案风险低很多。”
这种折中方案背后的经济效益十分可观。同一份研究数据显示,一块5.5倍掩膜版尺寸的中介层,在300mm晶圆上只能产出9颗;在300mm面板上可以产出16颗。一块600mm面板切分成四块300mm基材后可产出64颗;如果直接在完整600mm面板上加工,则可以产出72颗。单纯从利用率来看,整块面板的产出是晶圆的8倍,增幅远超面积约5倍的差距。原因在于矩形面板边缘几乎没有无效浪费区域。
这套流程优先在适合的环节发挥面板的面积优势,进入组装阶段又退回小尺寸基材,原因是现有制造基础设施还无法完全适配超大规格。这种折中方案,也折射出这场转型的本质:封装从晶圆迁移到面板,不只是简单放大工艺规模,而是重新甄别哪些工艺环节原本就依赖晶圆的尺寸形态。
工艺体系围绕晶圆而生
封装的利用率优势会随着封装尺寸提升进一步放大。在一组对比中,Intel Foundry采用510 × 515mm面板测试,一款约4倍掩膜版规格的封装,在300mm晶圆上大约产出10颗,在面板上则可以产出48颗。晶圆最终会遇到刚性几何上限:300mm晶圆内能放下的最大方形尺寸仅约210 × 210mm。
Intel Foundry高级首席工程师Tarik Ibrahim在会议演讲中提到:“在某些尺寸规格下,晶圆的成本更优。但超过一定尺寸后,面板的优势会快速显现,核心原因就是单块面板产出更多产品。伴随着AI的发展趋势以及超大系统的需求,面板自然成为扩产的选择。”
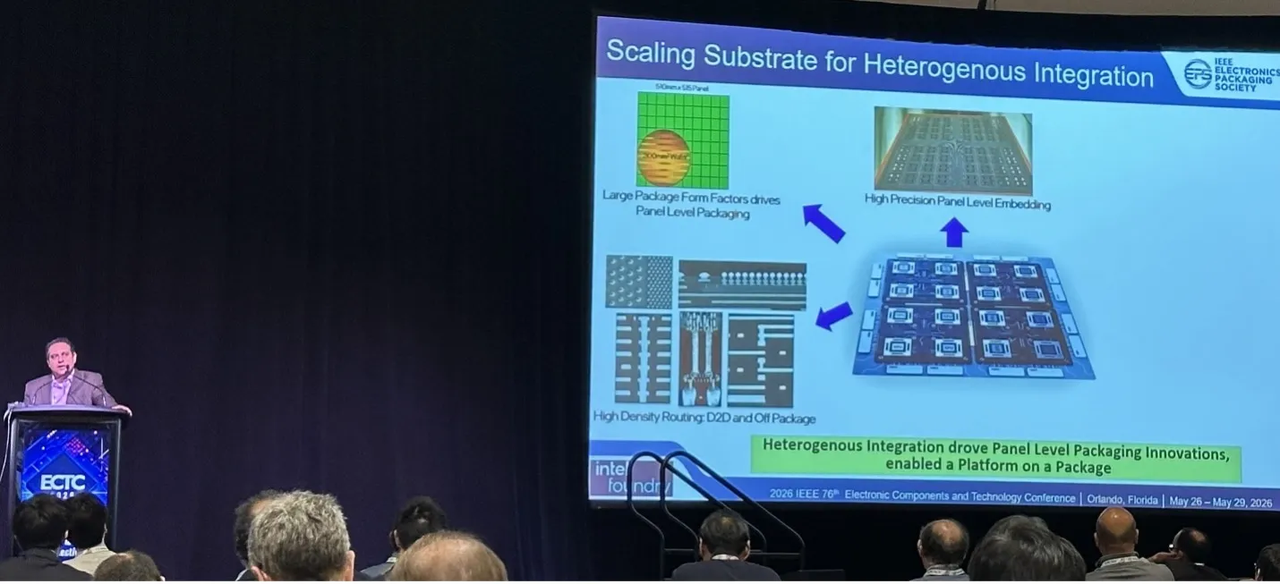
成本优势拐点出现,不代表制造工艺可以同步迁移。先进封装所用的大量设备与工艺经验都是为圆形晶圆开发,基板形状、尺寸改变后,整套工艺的要求也随之变化。长期以来,很多依托晶圆形成的固有前提已经被大家习以为常;很多看似是工艺本身的硬性要求,其实只是圆形晶圆带来的约束。
Ibrahim说:“晶圆级工艺大多是单面工艺;而面板工艺实际上是双面工艺。在面板这种大尺寸下,要保证工艺均匀度、稳定的制程能力指数Cpk,绝对是一大挑战。”
难点之一在于成熟的晶圆工艺无法直接平移到更大的矩形表面。例如旋涂工艺依靠径向对称,矩形基板的角落区域薄膜厚度不均,而且大部分光刻胶都会被甩走。在600mm面板产线中,光刻胶改用狭缝涂布,在约586 × 586mm的有效区域内完成涂覆。光刻环节也发生变化,无掩模直写曝光在很多面板产线中替代了传统晶圆步进光刻机。
这些变化会传导到配套材料与设备。玻璃面板上的细线路重布线层(RDL),推动行业开发新型光刻胶、新的涂覆方式、更严苛的套刻控制,以及能够在超大范围内维持温度与工艺均匀性的设备。大型加热平台本身就是一个独立的研发难题。当线宽线距从约5微米向2微米甚至更小演进时,原本属于后端封装的工艺,开始逼近前道制程的精度要求。
尴尬的是,面板并不能直接沿用为高精度前道打造的设备。大部分前道设备适配300mm圆形晶圆;传统基板设备则面向另一套线宽与公差体系。面板级封装刚好落在两者中间。
所以面板产线并不是晶圆产线的简单放大,而是从多种旧工艺里拆解、重新组合出来的一套全新制造流程。面板解决了封装尺寸变大带来的高成本几何浪费问题,但也让大家看清:涂胶、曝光、传输、均匀性控制里,有大量假设都是建立在圆形晶圆之上。
良率决定多大尺寸才有实际价值
支持大面板最简单的理由,就是单块面板可以容纳更多封装。但真正决定经济性的,是合格良品数量。
随着承载在基板上的芯片价值越来越高,这个问题变得更加关键。一块承载逻辑芯片与HBM的面板,在封装缺陷显现之前,上面已经搭载了价值数万美元的已知合格裸片。此时哪怕很小的良率损失,都足以抵消大面积加工带来的成本节约。
Amkor芯粒与FCBGA集成副总裁Mike Kelly表示:“晶圆或面板上承载的芯片价值极高,哪怕一点点良率下滑、损失一部分高价裸片,就会直接抹掉大尺寸带来的全部收益。缺陷无法完全杜绝,所以必须具备可靠的修复能力,避免良率受损。否则做大尺寸就失去了意义。”
这意味着可修复能力从备选方案,变成设计的硬性要求。一块无法修复的面板,一旦出现局部缺陷,损失价值和面板承载的芯片价值成正比 —— 而承载高价值,恰恰是转向大尺寸面板的初衷。
ASE的数据直观展现了这种取舍:保留600mm完整面板,虽然多获得12.5% 的有效面积,但工艺难度大幅上升,Lee也提到目前还缺少配套的全套组装设备。
因此,可稳定量产的最大面板规格,未必是经济性最优的规格。更大面积能提升单批产出,但一旦出现异常,蒙受损失的芯片价值也更高。面板的实用上限,同时由良率和几何尺寸共同决定。
面板会累积前面所有工序带来的形变
面板级良率不只和缺陷密度相关,还取决于面板在整条流程中的形变是否可控。每一道工序都会改变面板状态,给下一道工序带来变量。
封装加工过程中,材料会经历加热、固化、沉积、电镀、清洗。尺寸会偏移、应力会累积、材料特性会随工艺和温度改变。进入下一台设备时,基板状态已经和上一站不一样。
所以在状态发生变化的节点进行检测十分必要。工件尺寸越大,管控难度越高。晶圆时代经过数十年沉淀,行业掌握了各工艺带来的偏移量以及后续工序的容错范围;面板的有效面积更大,形变均匀性、可预测性要求更高,而且很多材料与工艺组合缺少量产数据积累。
采用玻璃基板可以缓解一部分形变。在两层RDL仿真测试中,基板从常规高Tg有机材料换成超低热膨胀系数材料,再换成玻璃基板,尺寸稳定性依次明显提升。
弗劳恩霍夫可靠性与微集成研究所(IZM)基板与面板技术组负责人Lars Boettcher在会议演讲中介绍:“常规高Tg材料在3σ 条件下平均偏移约22微米;超低热膨胀材料表现更好、均一性更强,但偏移仍在7微米区间;玻璃基材稳定性很好,偏移大约3微米,这个数值已经接近我们所用设备的测量精度极限。”
不过尺寸稳定,不等于其他结构不再偏移。热处理依然会改变裸片位置;而且在大面板上,这种偏移在板面各处并不一致,不是统一的平移量,很难在后序一次性补偿修正。
Brewer Science封装解决方案业务开发工程师Hamed Gholami Derami说:“玻璃载板刚性强,可以和硅或者封装内其他结构做到热膨胀匹配,表面平整稳定,适合细间距工艺。但玻璃方案的短板之一,就是热处理过程中裸片偏移是非线性的,很难补偿,大尺寸玻璃面板这个问题尤其突出。”
工序累积效应最终转化为对准难题。一颗裸片前期贴装位置准确,但固化、沉积或者其他热工序会改变周边结构,到后序环节位置已经偏移。上层线路必须基于面板当下的实际状态加工,而不是沿用最初设计坐标。
这种工艺历史累积效应,也让仿真变得复杂。杨氏模量、剪切模量这类描述材料刚度的力学参数会随温度变化;新型玻璃、高分子材料不像硅材料那样拥有成熟完备的参数库。通用材料参数可以作为仿真起点,但工程师在投入材料和设备试制前,仍然需要预估每一步工艺引入的应力与翘曲。
Synopsys产品管理主管Lang Lin建议:“在出现制造问题、良率崩盘之前先做仿真,不要靠猜测。先用通用材料参数和工艺模型,模拟每一步带来的翘曲与应力,再启动实验。”
但通用模型存在局限,精准预测最终依赖堆叠结构中真实材料的特性,包括参数随温度、工艺的变化。很多核心测试数据属于厂商机密。材料、基板供应商可以提供部分表征数据来优化模型,但不一定会公开配方与制造细节。
面板制造因此既是仿真问题,也是持续反馈迭代的问题。每一步工艺都会改变传给下一站的物理结构,检测与模型需要持续跟进这些变化。面板尺寸越大,到流程后期才发现前期假设出错的代价就越高。
面板切割带来新难题
ASE的混合规格方案通过在流程中间增加切割环节来降低风险,但前提是600mm玻璃面板可以顺利分割成四块小基板,并且不出现损伤。
ASE的Lee说:“从一开始设计600mm面板布局时,就要规划好后续如何分割成四块300mm基板。这不是简单一刀划开,包含多道工序,还要做边缘处理,消除锋利断面。”
切割因此成为前端设计约束。面板布局要提前预留分割位置;切割工艺要避免碎屑、边缘损伤,防止后续组装工序中发生裂片。ASE发现单纯切割并不够,分割后必须配套多道处理与边缘修整,小块面板才能继续往下流转。
切割边缘不是玻璃唯一的损伤来源。玻璃通孔也会造成应力集中:铜和玻璃的热膨胀系数不同,升温时铜膨胀更快向外凸起,在周围玻璃形成压应力;冷却时铜收缩拉扯玻璃孔壁,产生拉应力,容易形成环形裂纹。检出这类裂纹本身就是一大工艺控制难点。
应用材料先进封装工艺集成工程师Poulomi Mukherjee在演讲中提到:“目前行业还没有相关标准。我们需要确定合适的热测试方案,玻璃裂纹并不容易检出,这对量测能力提出很高要求。”
这也推动检测环节前置,和切割前置的逻辑一致:面板在某道工序看似完好,但边缘损伤或内部裂纹,可能在后续热循环、传输、组装之后才失效。等到失效显现时,面板上已经叠加了很高的加工价值。
部分必要的管控手段甚至还不存在。一些关键缺陷埋在互联结构内部;陌生的材料组合会产生很多新的失效关联模式,厂商还在摸索识别方法。一套配方在验证环境中可以稳定跑通,批量上量后,不同批次、不同设备之间又会出现波动。
Critical Manufacturing项目总监Tiago Tavares说:“进入量产阶段,依然有很多学习曲线要走。管控方案需要提前部署,部分管控手段甚至需要从零开发,因为目前还没有成熟方案。”
所以面板工艺的经济价值,不只是在更大基板上塞进更多封装。整套流程必须做到尽早检出损伤,否则更大的面板只会变成更容易大额亏损的高价工件。
结语
大家对面板级封装的普遍设想是:行业最终会选定一套标准大规格,围绕它搭建完整设备生态,就像当年产业收敛到300mm晶圆一样。
但ASE的混合规格方案说明,这场转型不会那么简单直接。当利用率优先时,600mm完整面板是合适选择;但当良率、传输、设备供给成为瓶颈时,它就不再合适。切割拆分虽然牺牲一部分面积效率,但工件回到更容易管控的制造体系。
整条流程不同环节的最优选择并不统一:涂胶、RDL制作适合大面板;组装环节更偏向小规格基板。切割设计要预判后续工序,检测要在价值叠加前发现损伤,修复方案要在缺陷出现后可以介入。面板累积的热、力学形变,持续改变着后序设备的加工对象。
过去很多年,圆形晶圆掩盖了这些取舍:设备、材料、工艺假设全部围绕晶圆收敛。面板级封装迫使工程师把这些隐藏的约束重新拎出来梳理。行业未来或许会形成面板统一标准,但前提是分清哪些特性属于工艺本身,哪些只是长期使用圆形晶圆带来的附带约束。
本文转自媒体报道或网络平台,系作者个人立场或观点。我方转载仅为分享,不代表我方赞成或认同。若来源标注错误或侵犯了您的合法权益,请及时联系客服,我们作为中立的平台服务者将及时更正、删除或依法处理。






联系电话:
010-61853490
新闻投稿:
server@icviews.cn
商务合作:
business@icviews.cn
问题反馈:
19800315212(微信同号)


半导纵横公众号

半导纵横小程序