
器件微缩,倒逼BGA返修热工艺升级
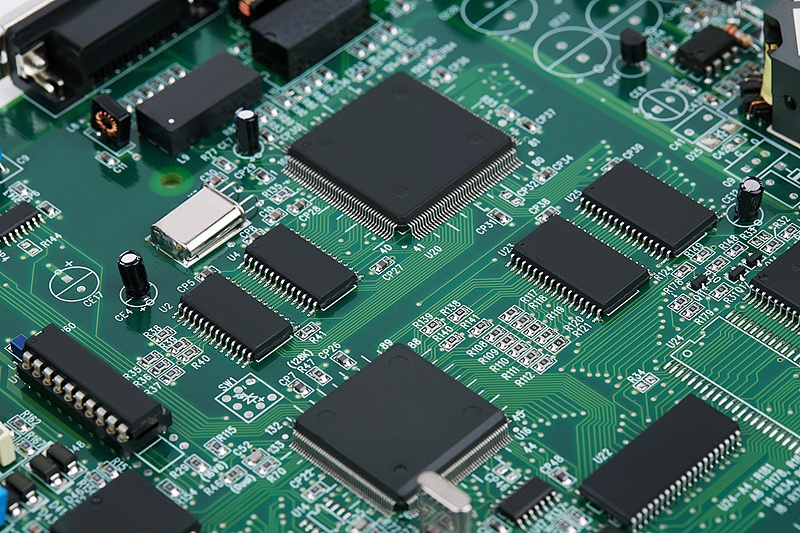
元器件尺寸更小、电路板布局更密集,给球栅阵列(BGA)返修带来了全新的热管理难题。小型无源器件和返修目标器件的距离可能仅有一两毫米。这使得温度曲线的工艺窗口变得更窄,对热量精准施加的要求大幅提高。过去适配大尺寸器件的传统热风返修设备,已经难以满足当下高密度组装板的需求。
现代PCB设计背后的SMT小型化趋势
在更小的体积内实现更多功能,推动表面贴装技术(SMT)小型化成为PCB设计的优先方向。设计人员在有限空间内塞入更多元器件,0201、01005封装这类无源器件,在高密度方案中得到越来越广泛的应用。
国际电子制造倡议组织(iNEMI)的电子产业路线图指出,元器件小型化、组装密度提升是行业核心驱动力。随着厂商持续向更精细的制程推进,HDI板的微盲孔尺寸也在不断缩小。这套趋势给原本针对大尺寸器件开发的返修工序带来新挑战。
高密度板的器件邻近效应与板翘风险
器件间距不断压缩,目标BGA和周边0201、01005无源器件的距离甚至不足1毫米。标准热风喷嘴并不是为这种近距离场景设计的。
原本用于单颗封装回流的热风,会波及旁边的无源器件,造成非预期回流、器件偏移甚至移位。基板更薄、多层堆叠的板材,在升温和降温循环中,不均匀的温度梯度会产生应力,进而引发板翘问题。
规范的温度曲线管控方案表明,当温度梯度超出允许范围时,就会出现板翘。搭配可调喷嘴的底部预热台,可以降低基板的局部应力。
一份经过同行评审的隔热罩研究显示,合理布置隔热罩,最高可将周边器件的峰值温度降低8.18%。研究同时发现,把BGA中心区域温度控制在195摄氏度以内、边角温度控制在210摄氏度以内,焊点开裂率能够下降一半以上。已有部分工厂开始采用聚焦激光返修设备、微对流返修台,实现范围更小的加热区域。
微小尺寸下的焊料空洞与毛细效应
随着焊球直径缩小,温度曲线的工艺窗口进一步收窄。在SMT微型化尺度下,对流加热带来的气流扰动会破坏熔融焊料的表面张力。对于底部填充的细间距BGA,容易引发毛细爬锡、蒸气压诱发空洞等不良缺陷。
哪怕是冷却阶段出现轻微的封装或PCB翘曲,都可能造成相邻焊球之间桥连,或是焊点接触不良形成开路。工艺容错空间几乎消失。在0.5mm间距下表现稳定的加热方案,放到0.3mm间距时常会失效。更小的引脚间距,要求更严苛的工艺窗口、更精准的供热系统。
对流热风加热的工作原理
对流加热依靠喷嘴引导循环气流传递热量,升温速率和冷却阶段都可以灵活调控,因此适合很多返修场景。但元器件不断缩小后,维持气流均匀性的难度明显上升,而气流均匀度直接决定供热是否稳定。
举例来说,一款适配15毫米BGA的喷嘴,如果用来给一颗5毫米的器件加热,周围又是脆弱的无源元件,很容易出现边缘效应和气流紊流。这种加热方式更适合大器件场景,有充足空间让气流稳定扩散。
辐射与红外加热的原理
红外(IR)这类辐射加热依靠电磁辐射传递能量,不依赖气流,因此不存在气流扰动的问题。但这并不代表没有难点,工程师评估BGA返修工艺时,还需要考虑另一系列变量。板面上下的温度均匀性,很大程度取决于返修台是否配备底部聚焦热风模块。
缺少该模块的设备,很难保证热量从BGA顶部均匀传递到PCB底部。操作人员往往只能调高底部预热温度来补偿,不同设备之间需要的温差差异很大。
在高密度电路板上,哪怕微小的温度失衡,都可能造成焊点失效、周边器件损坏,因此热风台和红外返修台的性能至关重要。部分设备的实际温度和软件设定值最高能相差100摄氏度,必须做好温度校准与监控,才能生成可靠的温度曲线。
高密度PCB返修的温度曲线管控
设备选型本质上是根据电路板结构匹配加热方式。对流方案可以很好控制升温斜率,但很难处理器件距离极近的场景。
辐射加热可以消除气流扰动,但工程师必须重点管控板面上下的温度均匀性。IPC-7530温度曲线标准,是回流焊这类批量焊接工艺的正式规范,也为工程师评估返修设备性能提供统一依据。
加热方案的选择,决定返修成败
加热方式是返修设备选型的核心。随着器件尺寸缩小、组装密度提升,BGA返修的热传递特性会直接影响高价值电路板的良率。选用适配当下以及未来板级设计的返修加热系统,才能保障生产效率和板子的可靠性。业内预计,未来几年器件间距还会继续向亚毫米级别推进。
本文转自媒体报道或网络平台,系作者个人立场或观点。我方转载仅为分享,不代表我方赞成或认同。若来源标注错误或侵犯了您的合法权益,请及时联系客服,我们作为中立的平台服务者将及时更正、删除或依法处理。






联系电话:
010-61853490
新闻投稿:
server@icviews.cn
商务合作:
business@icviews.cn
问题反馈:
19800315212(微信同号)


半导纵横公众号

半导纵横小程序